 EN

Vad en anpassad tjänst för tätningsringar faktiskt omfattar
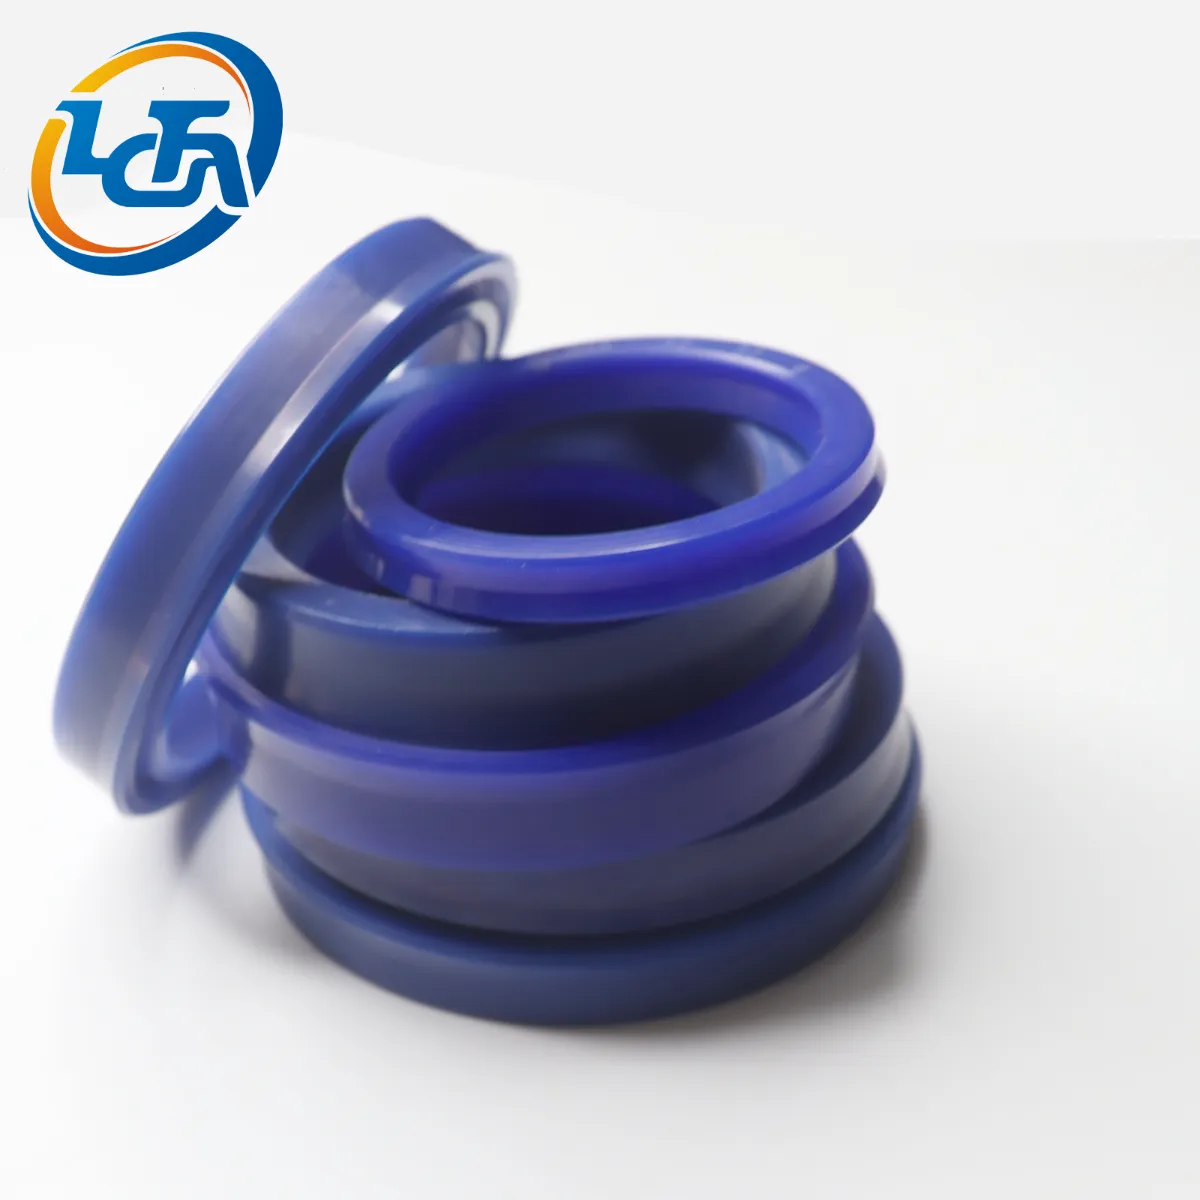
En tätningring ser ut som en enkel cirkulär tätningring, och det är just därför köpare ofta förvånas när en standardstorlek inte passar. En tätningring definieras av långt mer än bara dess diameter: tvärsnittet, spåret den ska sitta i, hårdheten, gummimaterialblandningen, ytytan och toleranserna för varje mått avgör om den täter eller läcker. En äkta anpassad tjänst omfattar därför alla dessa variabler, inte bara storleken. I praktiken bör en tillverkare som erbjuder anpassade tätningringar kunna diskutera fyra saker med en köpare: ringens mått och toleranser, gummimaterialblandningen och hårdheten, verktygen som krävs för produktionen samt prov- och godkännandeprocessen innan serietillverkning påbörjas. Om någon av dessa fyra saknas är tjänsten i själva verket bara en katalog med möjlighet att ändra storlek.
Mått och toleranser: Där anpassat arbete börjar
Det första anpassade elementet är geometrin. En tätningring specificeras av innerdiameter, ytterdiameter eller tvärsnitt samt, där relevant, en icke-cirkulär profil som är formad för en viss spår eller fläns. Standardstorlekarna täcker en stor andel vanliga borrningar, och en tillverkare som har ett stort bibliotek med befintliga gjutformar kan ofta matcha dessa utan ny verktygstillverkning, vilket förkortar ledtiden och minskar kostnaderna. Utanför dessa intervall tillverkas en icke-standard tätningring enligt köparens ritning eller prov. Tolerans ingår i specifikationen, inte som en detalj som ska fastställas senare: en tätningring som har rätt diameter men ligger utanför toleransen för tvärsnittet kommer att ändra sin komprimering och kan läcka. Köpare bör ange de kritiska måtten uttryckligen och ange vilka som är funktionella istället för referensmått, så att leverantören vet var inspektionsinsatsen ska fokuseras.
Val av gummiyta och hårdhet som del av tjänsten
Det andra anpassade elementet är materialet. En tätningring i fel materialkomposition kommer att misslyckas oavsett hur exakt den är bearbetad eller formgjuten. Nitril, eller NBR, är motståndskraftig mot olja och bränsle inom temperaturintervallet ca -30 till 100 grader Celsius och är standardvalet för hydrauliska och drivlinsrelaterade applikationer. EPDM klarar vatten, ånga, ozon och väderpåverkan, men inte petroleumoljor. Fluorogummi, FKM, fungerar inom ca -20 till 200 grader Celsius och har stark kemisk motståndskraft. Silikon, eller VMQ, behåller sin flexibilitet inom ca -60 till 200 grader Celsius och är lämpligt för stora temperatursvängningar samt för kontakt med livsmedel, medicintekniska produkter eller elektronik. SBR, HNBR och FFKM täcker applikationer med slitage, hydrogenering och extrem kemisk belastning. Hårdhet anges i Shore A, och standardproduktion omfattar ca 30 till 90 Shore A; hårdheten påverkar hur mycket tätningringen deformeras och hur väl den motstår extrusion in i sprickan. En leverantör som kan förklara varför ett visst material och en viss hårdhet valts för en given applikation erbjuder ingenbart ingenjörstöd, inte bara orderhantering.
Verktyg, formar och minimibeställningsverklighet
Det tredje anpassade elementet är verktyg, och det är där kommersiella förväntningar oftast går fel. En ny form medför en engångskostnad och en ledtid som en standardstorlek inte innebär, så att använda en befintlig form för en standardgeometri är vanligtvis den snabbare vägen. När en ny form är oundviklig bör köparen begära att verktygskostnaden anges separat från tätringens pris, så att det blir tydligt vad som betalas en gång och vad som betalas per enhet. Minimibeställningskvantitet följer samma logik: en låg minimikvantitet gör ett provparti praktiskt, men styckpriset är normalt högre än för en stor serie. För en tätring som är kritisk för en maskin är den förnuftiga sekvensen ett litet provparti, en passningskontroll i den verkliga monteringen och sedan en produktionsbeställning, snarare än att binda sig till en volym endast utifrån en ritning.
Ritningar, provexemplar och godkännande innan produktion
Den fjärde anpassade elementet är designens intag och godkännandeprocess. De flesta tillverkare accepterar 2D-ritningar i PDF- eller CAD-format, 3D-modeller i IGES- eller STEP-format samt fysiska provexemplar och kan skapa en ritning för bekräftelse när endast ett provexemplar finns. Att tillverka en provtätningsslinga innan massproduktion är standardpraxis eftersom tryck, passform och ytyta är lättare att verifiera på en fysisk tätningsslinga än på en ritning. Köpare bör fråga hur många proviterationer som ingår och om provet tillverkas i produktionsformen eller i ett tillfälligt verktyg, eftersom de två kan bete sig olika. Godkännande ska dokumenteras skriftligen mot den överenskomna specifikationen, så att en senare serie kan kontrolleras mot samma dokument.
Ett ersättningsscenario för en importerad maskin
Tänk på en anläggning som underhåller en importpump där den ursprungliga tätningsringen inte längre var tillgänglig. Underhållslaget hade den trasiga tätningsringen, mätte spåret och noterade mediet och drifttemperaturen. Leverantören matchade måtten mot en befintlig form, valde en NBR-blandning för oljeapplikationen och höjde hårdheten ett steg eftersom spåret visade tecken på extrusion vid kanten. En liten provserie tillverkades i produktionsformen, monterades i pumpen och kontrollerades under en driftperiod innan en fullständig beställning placerades. Värdet av den anpassade tjänsten var inte bara den nya storleken. Det var kombinationen av en befintlig form som undvek verktygskostnader, en blandning anpassad till applikationen och ett beslut om hårdhet som grundade sig på den trasiga tätningsringen snarare än på ett katalogstandardvärde.
Hur man bedömer om tjänsten är verklig
Ställ fyra frågor. Kan leverantören diskutera sammansättning och hårdhet för ditt användningsområde, eller kan den endast ange en storlek? Hur många gjuteri-former finns i lager, och hur hanteras en verkligt ny geometri? Vilka ritningsformat och provalternativ accepteras, och tillverkas provet på produktionsformen? Vilken dokumentation följer med partiet, och täcker den exakt den kvalitet som köpts? En leverantör som arbetar enligt ISO 9001 samt är CE- och RoHS-kompatibel ger en dokumenterad utgångspunkt, men dessa dokument bör ändå granskas mot dina egna specifikationer. En tydlig orderprocess är också viktig: produktkrav, offert, bekräftad leveranstid, proforma-faktura, produktion, frakt och orderavslutning. Där en tätningring är kritisk är det just denna sekvens som gör skillnaden mellan en del som anländer i tid och en del som anländer efter att maskinen redan stannat.
Frågor köpare ställer om anpassade tätningringar
Behöver jag en ritning för att beställa en anpassad tätningsring? Inte alltid. Ett fysiskt prov tillsammans med mätta spårdimensioner räcker ofta, och leverantören kan skapa en ritning för godkännande innan verktygstillverkning. En ritning är ändå att föredra om toleranserna är kritiska. Hur lång tid tar det att tillverka en ny form för en tätningsring? Det beror på geometrin och leverantörens befintliga verktyg. Om en befintlig form täcker storleken är ledtiden kort; en verklig ny profil innebär extra verktygstid och en engångskostnad, som bör anges separat från delpriset. Kan en tätningsring levereras i små kvantiteter? Många tillverkare erbjuder låga minimibeställningskvantiteter så att en provbatch kan monteras och kontrolleras innan en produktionsbeställning görs. Enhetspriset är normalt högre än för en stor serie, vilket är avvägningen för att testa komponenten i den verkliga monteringen.
Innehållsförteckning
- Vad en anpassad tjänst för tätningsringar faktiskt omfattar
- Mått och toleranser: Där anpassat arbete börjar
- Val av gummiyta och hårdhet som del av tjänsten
- Verktyg, formar och minimibeställningsverklighet
- Ritningar, provexemplar och godkännande innan produktion
- Ett ersättningsscenario för en importerad maskin
- Hur man bedömer om tjänsten är verklig
- Frågor köpare ställer om anpassade tätningringar


